3D프린팅 적층 높이 비교 – 왜 0.20mm가 가장 경제적인 황금 비율인가
3D 프린팅을 의뢰하시거나 직접 출력하실 때 가장 많이 고민되는 부분 중 하나가 적층 높이를 얼마로 설정할까?입니다.
너무 낮게 잡으면 시간이 오래 걸리고
너무 높게 잡으면 층이 눈에 보이고 강도도 불안해집니다.
그래서 같은 Y-House 모델을 0.08 / 0.16 / 0.20 / 0.24 mm 네 가지로 나눠 출력해 봤습니다.
결론부터 말하면, 기능 부품과 시제품에서 가장 경제적인 선택은 0.20 mm입니다.
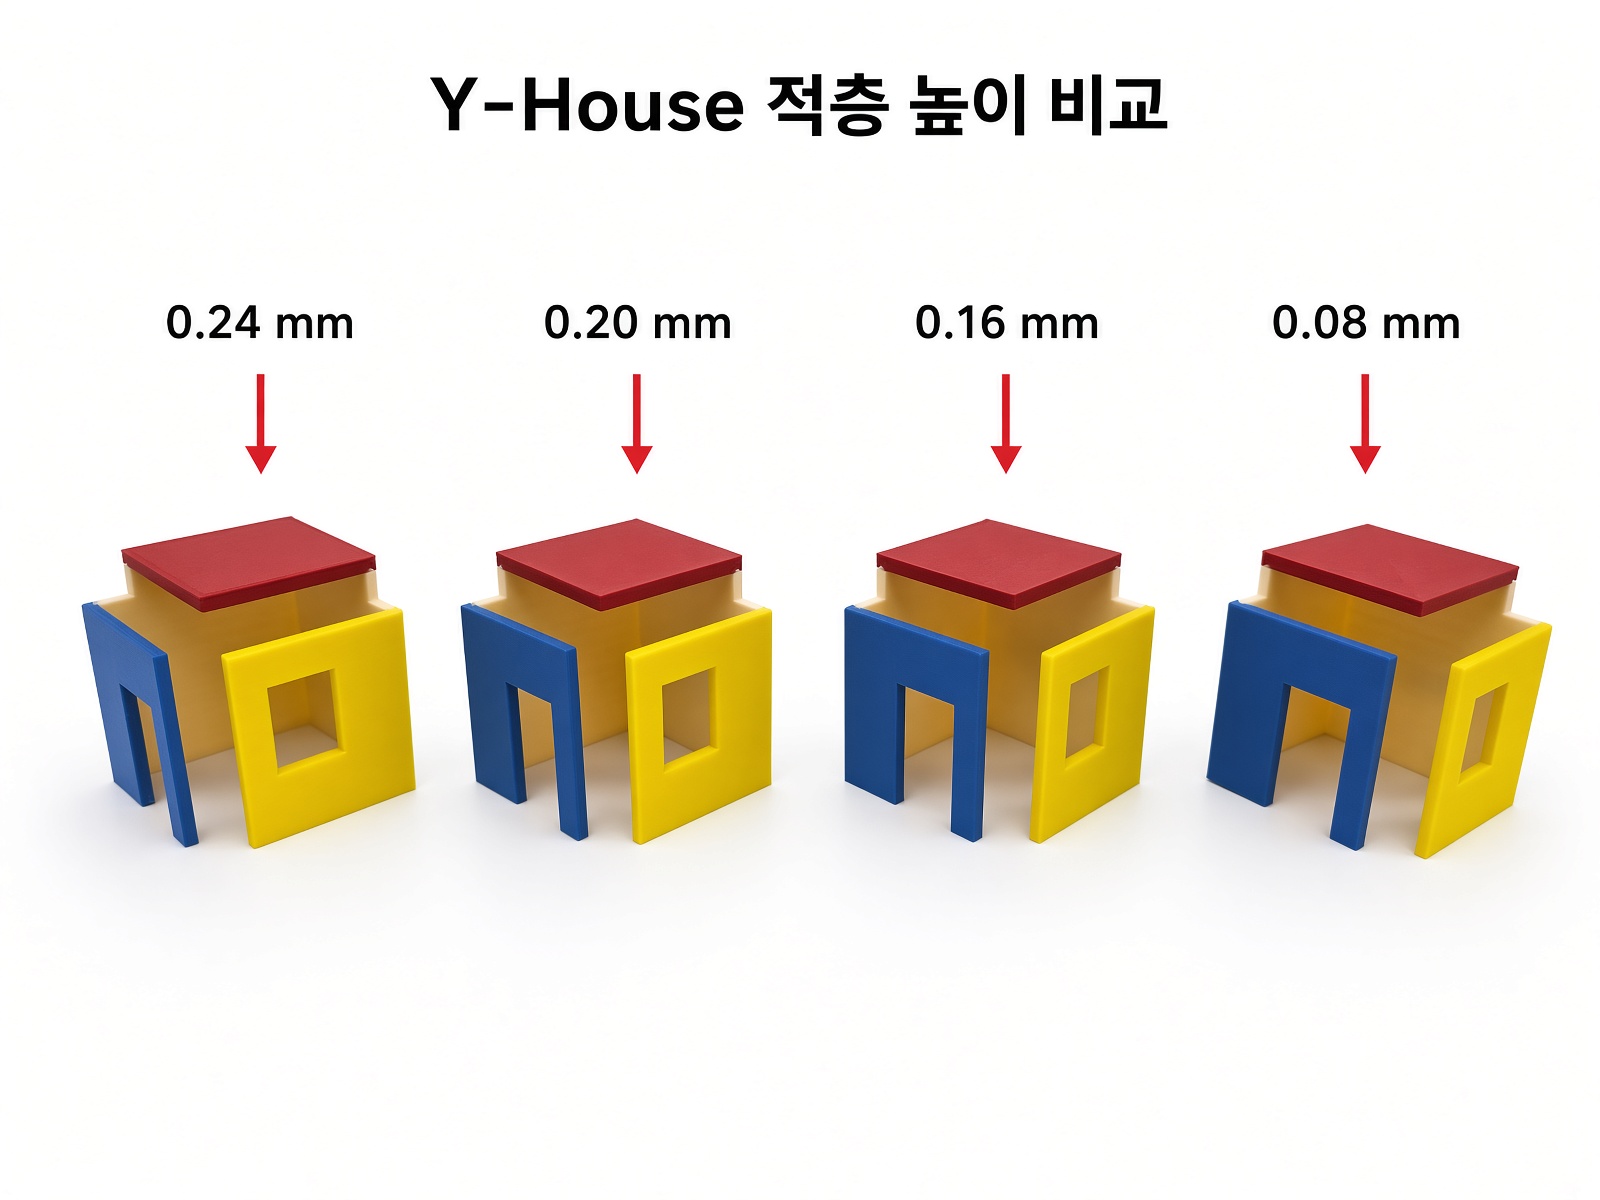
왜 0.20 mm가 황금 비율인가
대부분의 FDM 프린터는 0.4 mm 노즐을 기본으로 씁니다.
현장에서는 적층 높이를 노즐 지름의 25~75% 사이에서 잡고, 그중 절반인 50%를 기본값으로 씁니다.
0.4 mm 노즐의 50%가 바로 0.20 mm입니다.
Cura, Prusa, Bambu, Anycubic 같은 슬라이서의 표준 프리셋이 0.20 mm인 이유도 여기 있습니다.
품질 · 시간 · 강도를 같이 보면
1. 출력 시간
적층 높이를 절반으로 줄이면 층 수가 거의 두 배가 됩니다. 시간도 그에 비례해 늘어납니다.
실제 비교에서는 0.20 mm 대비 0.08 mm가 약 2.5~3배 더 걸렸습니다.
같은 모델을 0.20 mm에서 37분이면, 0.08 mm는 1시간 44분까지 늘어난 테스트도 있습니다.
필라멘트 양은 거의 같습니다. 늘어나는 건 기계 가동 시간과 인건비입니다.
2. 강도
0.4 mm 노즐 기준으로 적층 높이가 0.20 mm를 넘기 시작하면 층 사이 접착이 약해집니다.
CNC Kitchen의 후크 테스트에서는 0.05~0.20 mm 구간 강도가 비슷했고, 0.30 mm부터 급격히 떨어졌습니다.
100% 채움 PLA 인장 실험에서는 0.20 mm가 가장 높은 강도(약 40 MPa)를 보인 결과도 있습니다.
즉 0.08로 내려간다고 무조건 더 튼튼해지지 않습니다. 시간은 늘고 강도 이득은 작습니다.
3. 표면 품질
0.08 mm는 곡선과 경사면에서 가장 매끄럽습니다. 피규어, 전시용에 맞습니다.
0.20 mm는 수직면에서는 차이가 크지 않고, 경사면에서 층이 조금 더 보입니다.
기능 부품, 조립 부품, 시제품은 이 정도면 충분한 경우가 많습니다.
후가공(샌딩, 도색)을 할 계획이면 0.20 mm가 더 합리적입니다.
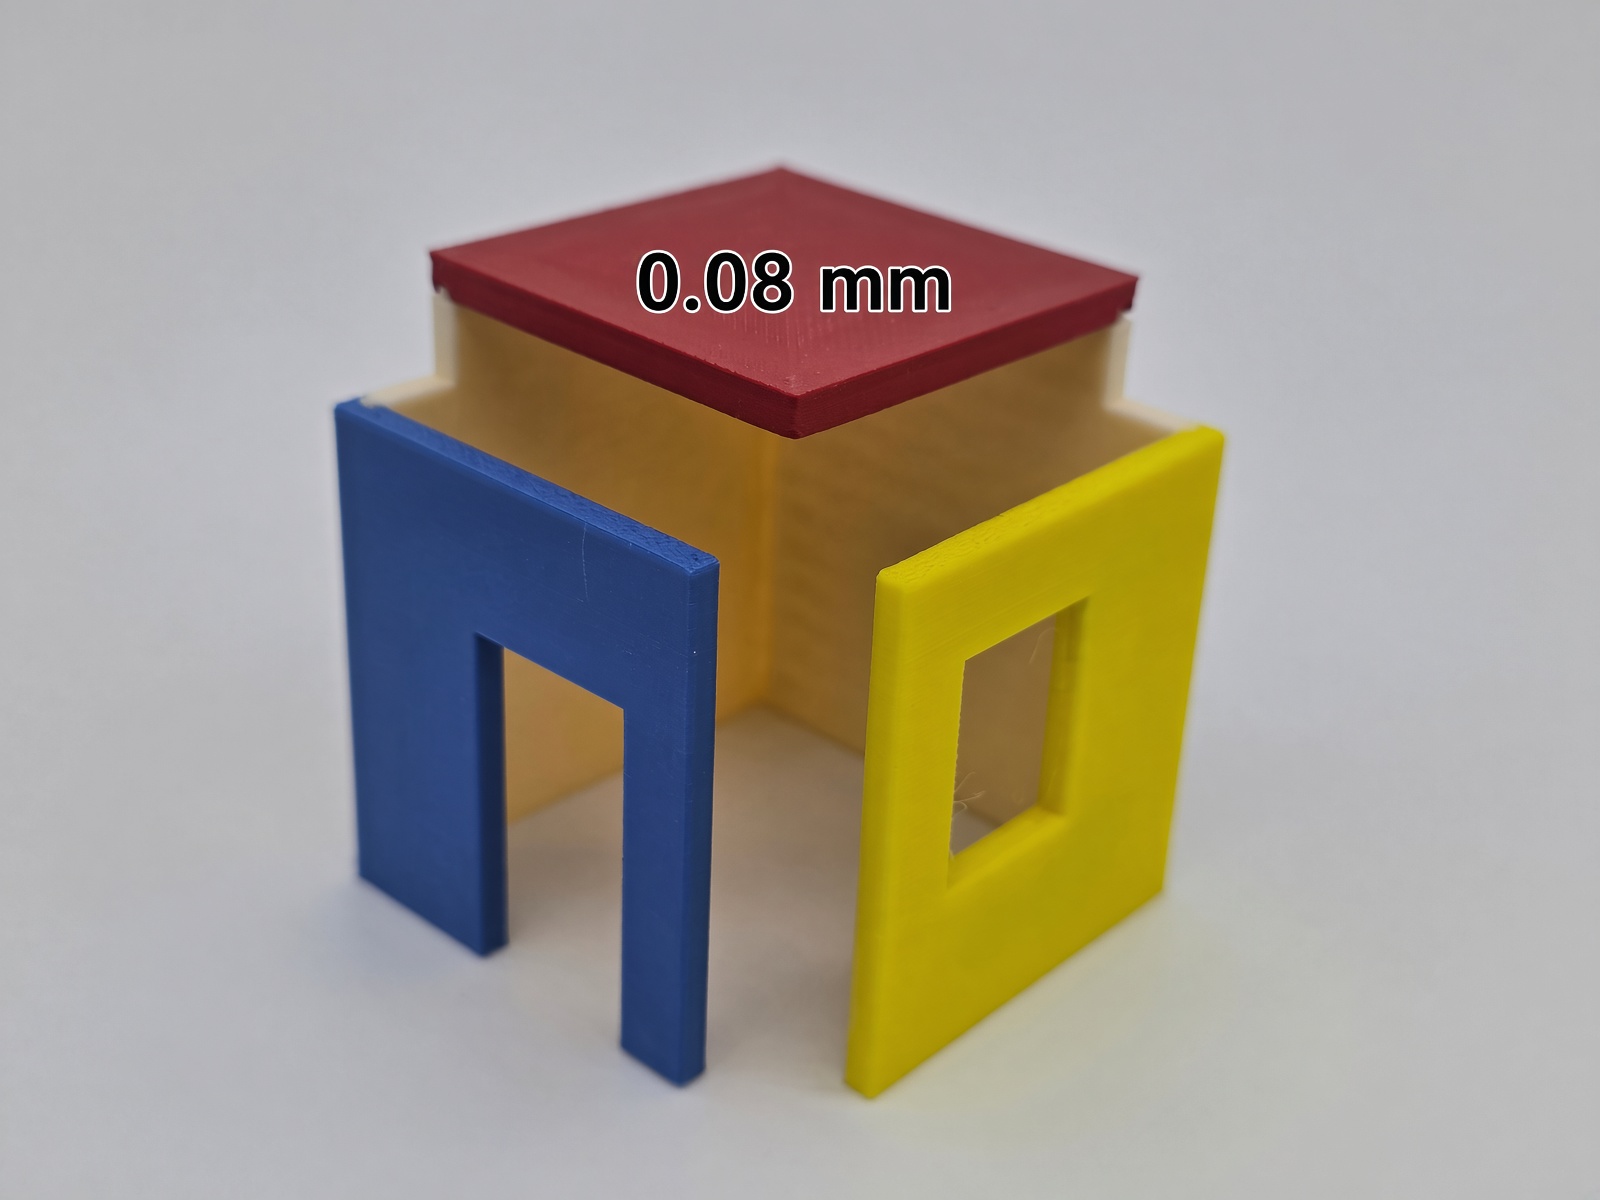
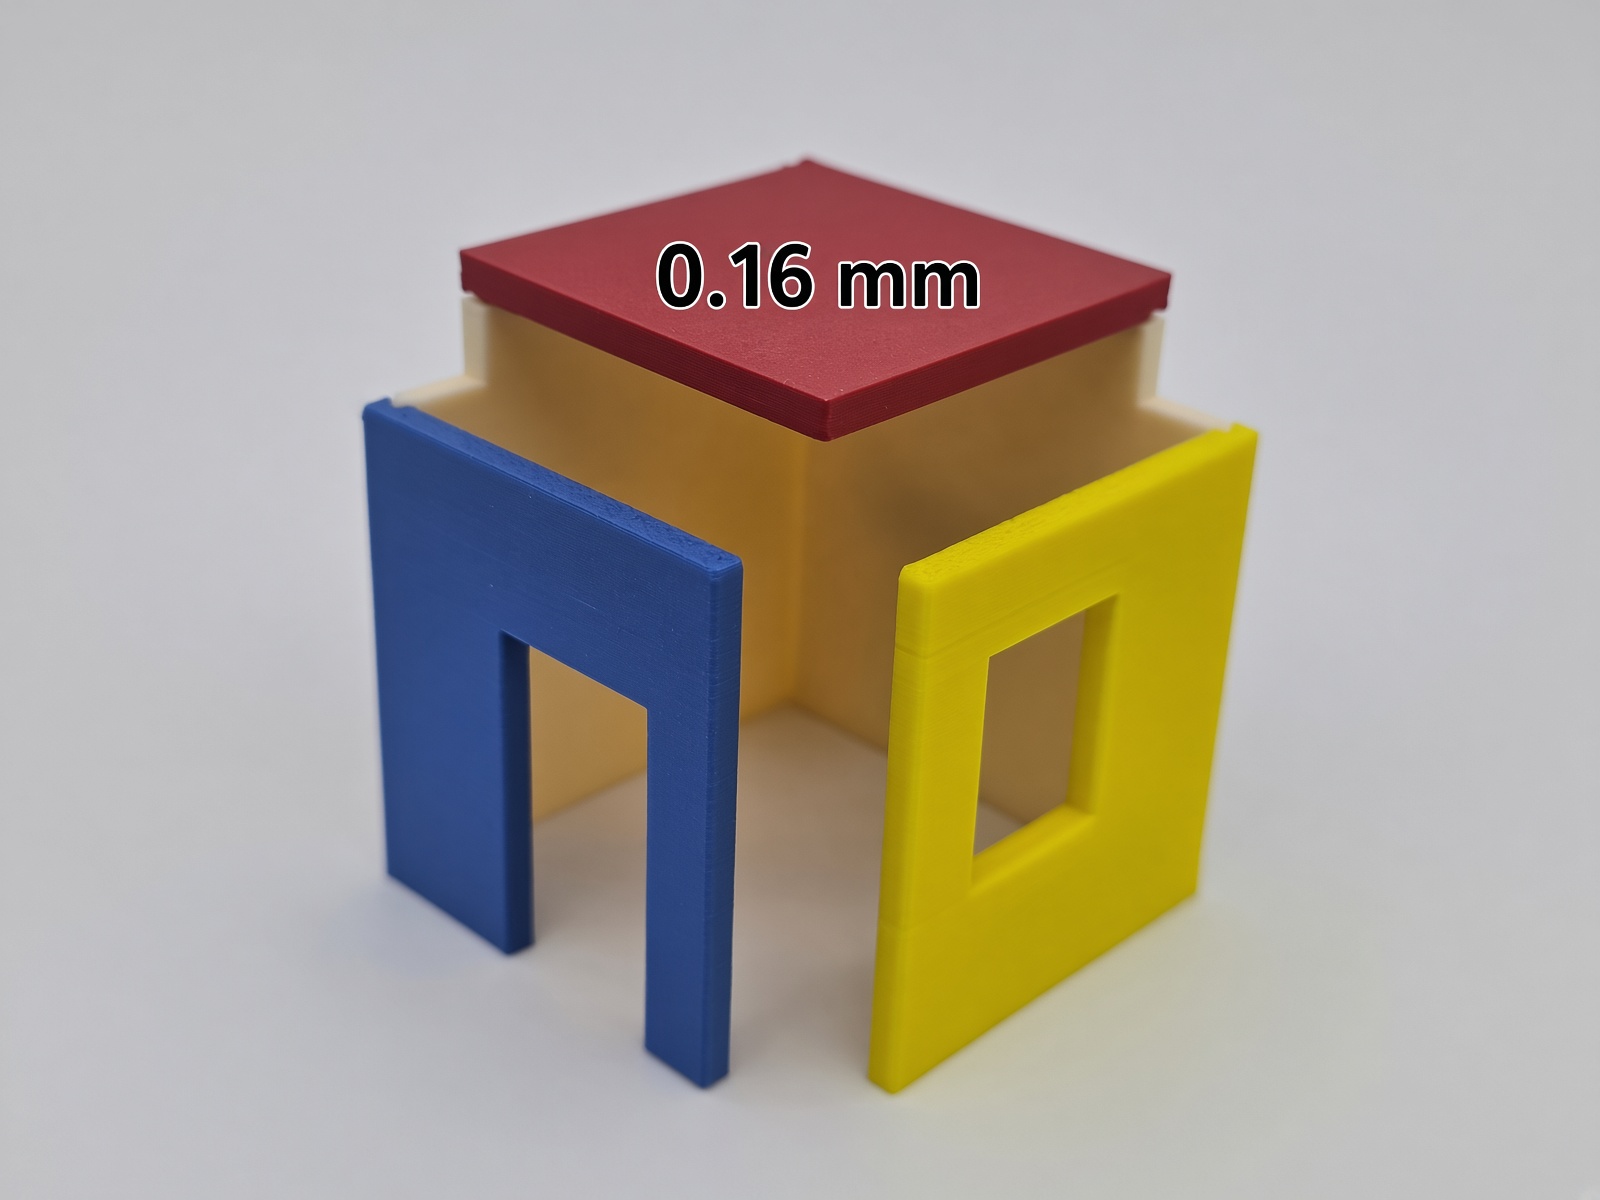
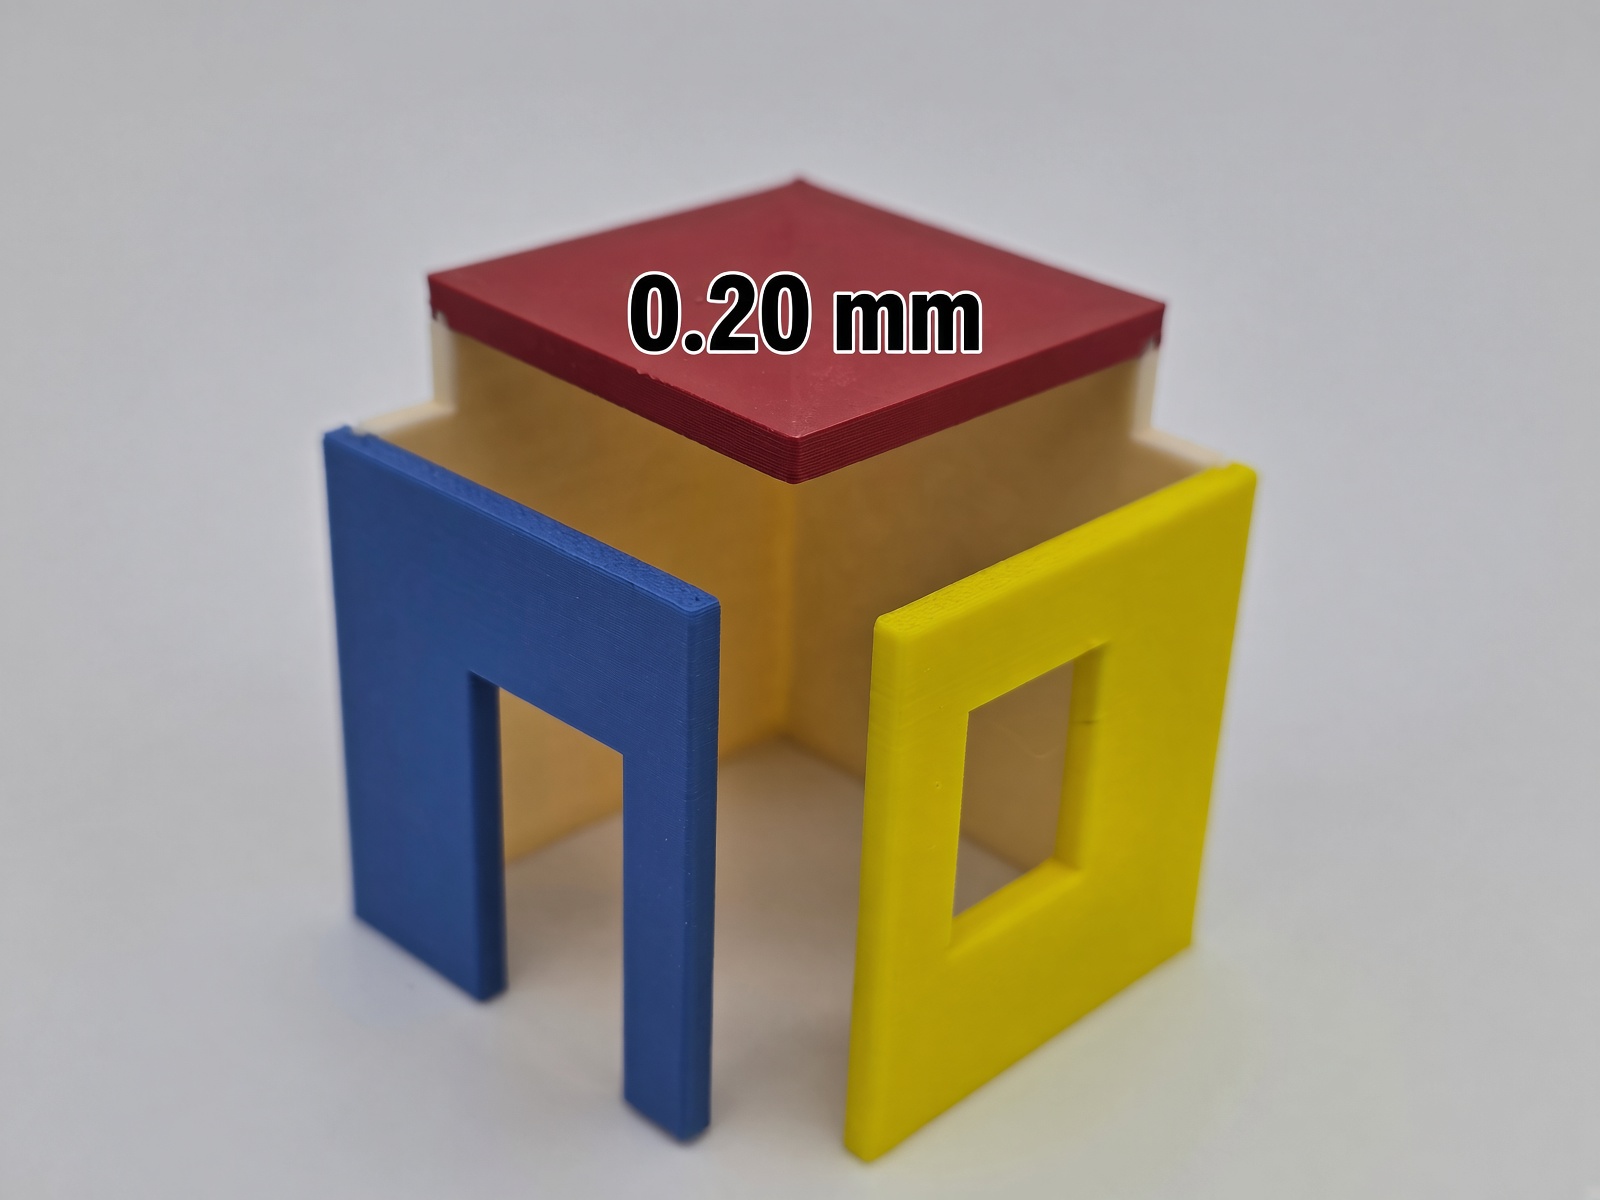
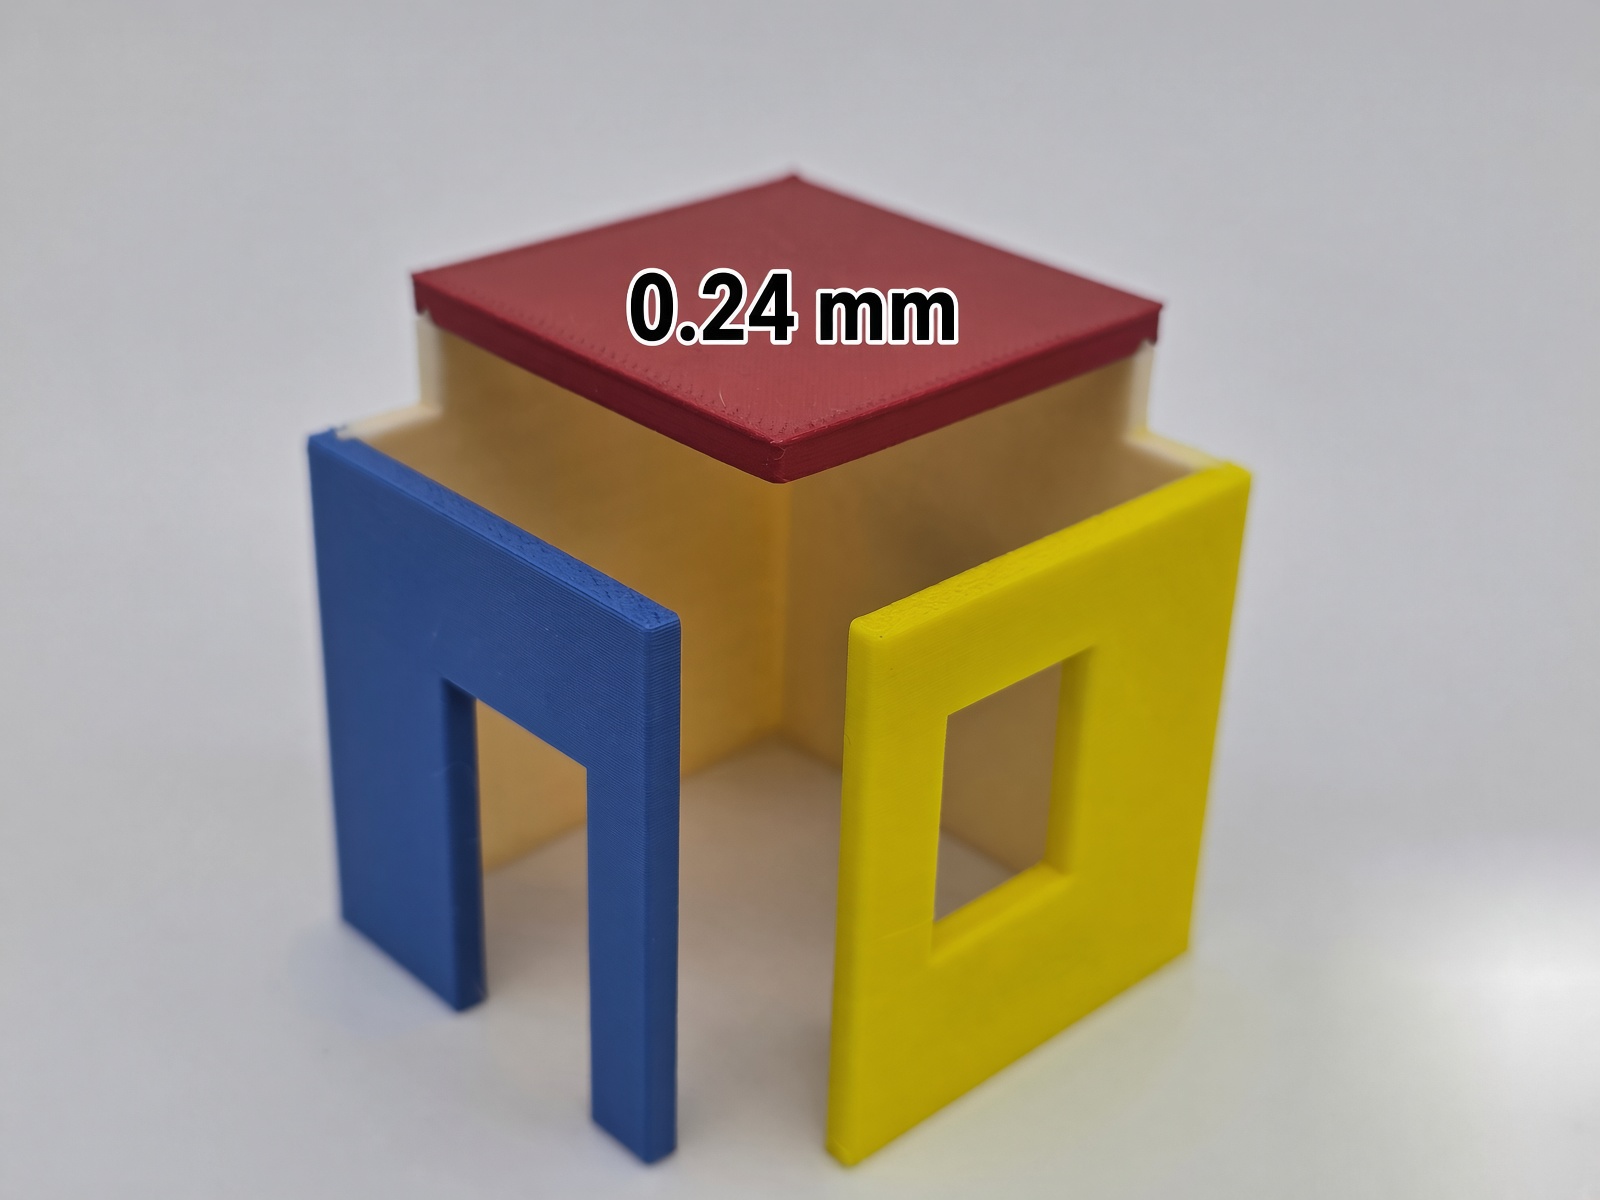
한눈에 보는 비교
| 적층 높이 | 표면/시간/강도 | 용도 |
|---|---|---|
| 0.08 mm | 표면 최상 / 시간 2.5~3배 | 피규어·전시 |
| 0.16 mm | 표면 좋음 / 시간 중간 | 외관 중요 기능 부품 |
| 0.20 mm | 균형 — 가장 경제적 | 시제품·기능 부품 기본값 |
| 0.24 mm | 가장 빠름 / 층 보임·강도 하락 시작 | 대형·내부·빠른 확인 |
실제 현장에서 이렇게 고르면 됩니다
- 완성품으로 바로 보여줄 피규어·굿즈인가? → 0.08 ~ 0.16 mm
- 기능 부품, 조립 부품, 일반적인 시제품인가? → 0.20 mm
- 200 mm가 넘는 대형이고 표면이 덜 중요한가? → 0.20 ~ 0.24 mm
- 후가공을 할 것인가? → 0.20 mm면 충분
사진만으로 차이가 잘 안 보이는 이유
작은 모델과 카메라 거리 때문에 사진만으로는 층 차이가 크게 안 느껴질 수 있습니다.
실제로 옆에 놓고 빛을 비스듬히 비추거나 손으로 만져보면 0.08과 0.24의 차이가 확연합니다.
그래서 선택 기준은 사진 한 장이 아니라 용도, 납기, 강도입니다.
20초 비교 영상(나레이션 포함)도 있습니다.
→ https://www.youtube.com/shorts/4GyC3En3Bd8
자주 묻는 질문
적층 높이는 어떻게 정하나요?
용도가 기준입니다. 완성품·피규어는 0.08~0.16mm, 기능 부품·시제품은 0.20mm, 대형·내부 확인용은 0.20~0.24mm. 파일을 보내주시면 용도에 맞게 추천해 드립니다.
0.08mm로 출력하면 더 튼튼해지나요?
아닙니다. 0.4mm 노즐 기준 0.05~0.20mm 구간 강도는 비슷하고, 0.30mm부터 급격히 떨어집니다. 시간만 2.5~3배 늘어납니다.
출력 시간은 얼마나 차이 나나요?
0.20mm 대비 0.08mm는 약 2.5~3배. 같은 모델이 37분 → 1시간 44분까지 늘어난 테스트도 있습니다.
왜 슬라이서 기본값이 0.20mm인가요?
0.4mm 노즐의 50%에 해당하기 때문입니다. Cura·Prusa·Bambu 등 표준 프리셋이 모두 0.20mm입니다.
후가공(샌딩·도색) 예정인데요?
0.20mm면 충분합니다. 표면을 극단적으로 낮출 필요 없이 후가공으로 마감하는 게 더 경제적입니다.
파일을 보내주시면, 용도에 맞는 최적의 적층 높이를 추천해 드립니다.
기본 추천은 0.20 mm입니다. 표면이 중요한 경우에만 더 낮춥니다.


댓글
댓글 쓰기